钢结构定制项目流程解析:从图纸深化到现场安装配合要点
接到一个钢结构定制项目时,很多客户以为把图纸发给工厂就算完事。实际上,从设计蓝图到最终吊装就位,中间隔着深化设计、工艺拆解、车间排产、现场配合等至少四道关口。任何一个环节脱节,轻则返工延误,重则影响结构安全。今天,我们从技术执行层面聊聊整个流程中真正需要死磕的细节。
一、图纸深化:别让“差不多”毁了精度
钢结构定制最忌讳的就是拿着建筑图直接下料。合格的深化设计必须用Tekla或类似软件建立三维模型,把所有构件拆分成可加工的零件,并生成详细的加工详图。这一步要重点核对**连接节点的螺栓数量、焊缝坡口形式以及预留安装间隙**——很多现场装不上的问题,根源都在深化阶段没有考虑运输变形和焊接收缩量。经验丰富的工厂会在此阶段主动与设计院沟通,提出优化建议,而不是被动照图加工。
以我们接触过的仓储货架项目为例,原设计采用全熔透焊缝,经深化分析后改为部分熔透加角焊缝组合,在满足承载力前提下,将焊接变形风险降低了约30%,同时缩短了加工周期。这才是有价值的“图纸深化”。
二、加工与质量管控:材料追踪是底线
材料进场后,真正的硬仗才开始。切割、组立、焊接、矫正、抛丸、涂装,每道工序都需要有对应的过程检验记录。特别是**高强螺栓连接副的摩擦面抗滑移系数复验**,必须按批取样送检,不能图省事用历史数据替代。对于厚板焊接,预热温度和层间温度的控制直接决定焊缝是否产生冷裂纹,这些参数需要全程记录并可追溯。
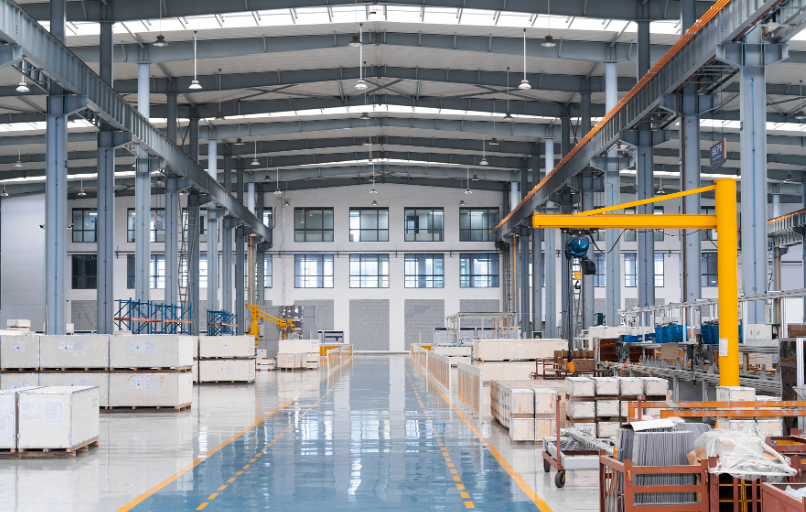
车间排产时,要注意构件编号与深化图纸的一一对应。出厂前应进行**预拼装模拟**,尤其是大跨度桁架或复杂空间节点。我们天津市华盛金属制品有限公司在金属构件加工环节配备数控切割设备和自动埋弧焊机,能有效保证切割精度和焊缝成型质量,同时通过ERP系统实时追踪每批钢材的炉批号,确保材质证明文件与实物完全对应。
三、现场安装配合:被忽视的“最后一公里”
构件运到现场只是开始。安装顺序必须与深化设计时的受力模型一致,否则临时支撑撤除后结构可能产生不可逆变形。常见的问题是地脚螺栓预埋偏差——土建单位往往按±5mm控制,但钢结构柱底板螺栓孔通常只有+2mm余量。这就要求我们在深化阶段就与土建沟通,提供螺栓定位模板或建议采用柱脚底板开设长圆孔的做法。
现场焊接时,高强螺栓终拧后要逐个打上标记,防止漏拧;焊缝外观检查合格后还需按规范比例进行超声波探伤。如果你是业主方,建议要求加工厂提供详细的**安装顺序图和特殊节点操作指引**,并派有经验的技术人员驻场配合。
四、选型指南:什么样的厂家值得托付?
- 资质与产能匹配:查看是否具备钢结构专业承包资质,同时考察其设备能力(如钢板厚度加工范围、行车吨位),避免小马拉大车。
- 工艺管理痕迹:正规工厂能拿出完整的焊接工艺评定报告(WPS/PQR),而非口头承诺“老师傅手艺好”。
- 全流程服务意识:愿意在深化阶段提前介入、能在运输与堆放环节给出专业建议的厂家,往往能规避后期大量麻烦。
天津市华盛金属制品有限公司在钢结构定制、钣金冲压加工、护栏丝网生产及五金金属制品领域积累了多年跨行业服务经验,从单件非标加工到批量构件供应,均能提供从深化到发运的闭环管理。如果你正在评估供应商,不妨关注其过往项目的**过程检验记录完整性**,这比看成品照片更有说服力。
五、应用前景:模块化与数字化是趋势
目前行业正在向装配式钢结构与BIM全生命周期管理转型。未来,工厂直接交付“可安装模块”将逐步取代散件发货,现场焊接量会大幅减少。而激光扫描验收、数字孪生模型等技术的引入,将使安装偏差控制从厘米级提升到毫米级。对于有远见的业主而言,选择一家具备数字化深化能力和精细化加工管理体系的合作伙伴,远比单纯比较单价更有战略价值。毕竟,钢结构建筑的设计寿命动辄50年,前期的每一分严谨,都是在为未来几十年的安全运营买单。