天津市华盛金属制品有限公司解读金属构件加工行业新标准与规范要求
📅 2026-09-21
🔖 天津市华盛金属制品有限公司:金属构件加工,钢结构定制,钣金冲压加工,护栏丝网生产,五金金属制品
近期,GB/T 19804-2023《焊接结构的一般尺寸公差和形状位置公差》等一批新标准陆续实施,不少金属构件加工企业反馈,旧有工艺文件已无法完全覆盖新规中的形位公差要求。以钢结构定制为例,新标准对焊接件的直线度、平面度公差带压缩了约15%,这意味着从下料切割到组对焊接的每一个环节都需要重新校核基准。
标准升级背后的技术逻辑
为什么公差要求突然收紧?这与下游应用场景直接相关。装配式建筑、光伏支架、轨道交通防护等领域对金属构件的疲劳寿命和装配互换性提出了更高要求。粗放加工时代留下的“差不多就行”思维,在模块化安装现场往往导致螺栓孔错位、连接板贴合面间隙超标等连锁问题。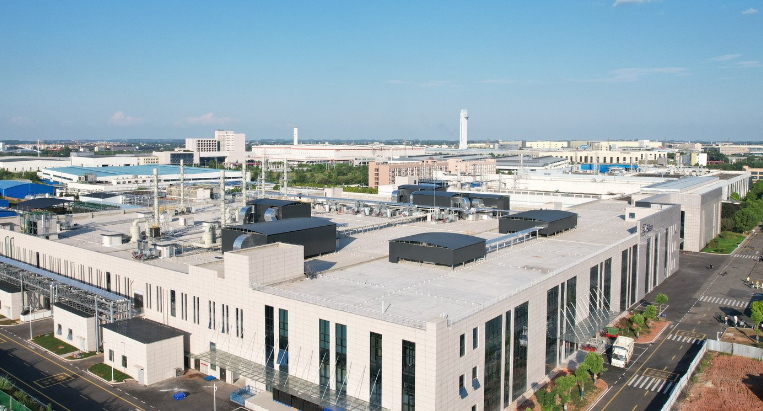
关键变化点解析
- 切割面质量等级:新规对火焰及等离子切割面的挂渣高度、垂直度给出量化指标,直接影响后续焊接坡口制备。
- 焊后变形控制:明确薄板结构(≤6mm)的矫平后平面度不得超过2mm/m。
- 表面处理附着力:热浸镀锌层与基体的结合强度测试方法更新,护栏丝网生产中的浸锌工艺参数需同步调整。
天津市华盛金属制品有限公司:金属构件加工,钢结构定制,钣金冲压加工,护栏丝网生产,五金金属制品——在这些业务线上,技术团队已着手对折弯回弹补偿数据库和焊接机器人路径进行重新标定。
新旧规范下的工艺对比
以钣金冲压加工中的箱体类零件为例:旧标准允许对角线偏差≤3mm,新规则要求≤1.5mm且需提供三坐标检测报告。差异看似微小,却倒逼企业升级模具间隙控制与去应力退火流程。护栏丝网生产同样面临网格间距累积误差的新算法要求,网片平整度从“目测无翘曲”变为“塞尺检测≤2mm”。
给同行的三点务实建议:
- 优先排查焊接工装夹具的定位销磨损量,这是形位公差超差的高频诱因。
- 与原材料供应商重新确认板材内应力等级,低应力板可减少后续矫形工时约20%。
- 建立首件三坐标检测台账,用数据反推工艺补偿量,而非依赖老师傅手感。
标准迭代不是负担,而是淘汰低端产能的筛子。谁先跑通新规范下的工艺闭环,谁就能在钢结构定制与五金金属制品订单中拿到溢价空间。