天津华盛金属构件加工工艺规范与精度控制要点解析
金属构件的加工精度,往往决定了整个工程项目的成败。在天津华盛的生产车间里,我们每天面对的不只是钢板与焊枪,更是一整套关于尺寸公差、形位公差与表面质量的严苛法则。尤其是在钢结构定制和钣金冲压加工领域,0.5毫米的偏差,在装配现场就可能被放大成无法弥补的结构应力。
工艺规范的核心:从下料环节开始控制变形
很多同行忽视下料时的热输入对母材的影响,但我们要求数控切割必须采用分段逆向切割法,并预留1.5-2mm的二次精修余量。对于厚度超过20mm的Q355B板材,切割前需进行预热处理,温度控制在120℃±10℃,这能有效减少切口淬硬倾向。在护栏丝网生产的批量订单中,我们则改用冷切工艺,从源头规避热变形。
精度控制的三个关键维度
在天津市华盛金属制品有限公司的日常质检流程里,我们关注的从来不只是最终尺寸。真正的精度控制,渗透在以下三个环节:
- 焊接反变形预判:通过经验数据库匹配焊缝截面积,预设2°-4°的反变形量,而非依赖焊后矫正
- 钣金冲压的回弹补偿:针对SPCC和304不锈钢,分别采用0.15%-0.3%的回弹系数修正模具型面
- 过程抽检频次:首件全检后,每15件进行一次三坐标抽检,关键尺寸CPK值需≥1.33
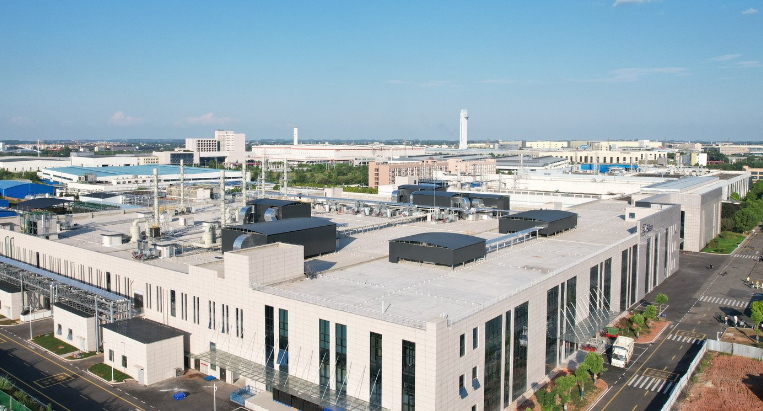
谈到钢结构定制,不得不提螺栓孔群的位置度控制。我们采用数控钻床配合专用胎具,将相邻孔距公差锁死在±0.3mm以内。对于现场安装中常见的累计误差,会通过CAD辅助预拼装模拟,提前释放加工阶段的公差累积。
从设备到人的双重保障
精度不只是设备精度,更是操作者的习惯。车间里每位负责金属构件加工的技师,都要求掌握“三检制”——自检、互检、专检。同时,我们为每台压力机配备了数显角度控制器,对冲压行程下死点进行动态监测,确保连续冲压1000件后的尺寸漂移不超过0.05mm。
对于长期合作的客户,天津华盛建议在图纸会审阶段就介入工艺评审。很多设计的公差要求并非不合理,而是缺乏对加工成本的考量。比如护栏丝网生产中的网孔间距,如果从±1mm放宽到±1.5mm,生产效率能提升近20%,而实际使用性能几乎不受影响。
五金金属制品的表面与边缘处理
五金金属制品的精度不光体现在尺寸上,去毛刺和倒角的均匀度同样属于质量评价范畴。我们使用振动研磨和电化学抛光组合工艺,确保边缘R角控制在0.2-0.5mm之间,避免因微小毛刺导致的装配卡滞或划伤。
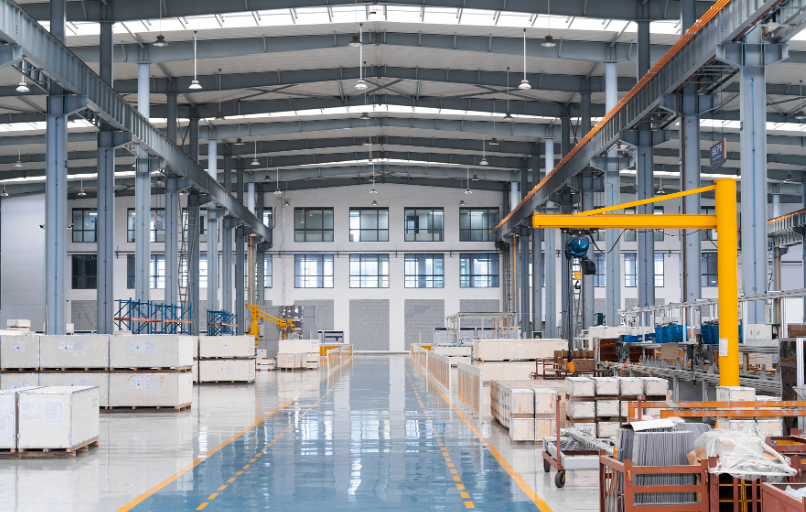
作为一家深耕行业多年的制造企业,天津市华盛金属制品有限公司始终相信:工艺规范是死的,但执行规范的人是活的。每一次设备点检、每一张工艺卡片的更新、每一笔检测数据的记录,都在为最终交付的精度兜底。钢结构定制也好,钣金冲压加工也罢,唯有把细节做到极致,才能在客户日益挑剔的目光下站稳脚跟。